- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Кућа
>
Производи > Дие Цастинг > Ливење под притиском од легуре цинка > Издувна цев од ливења под притиском



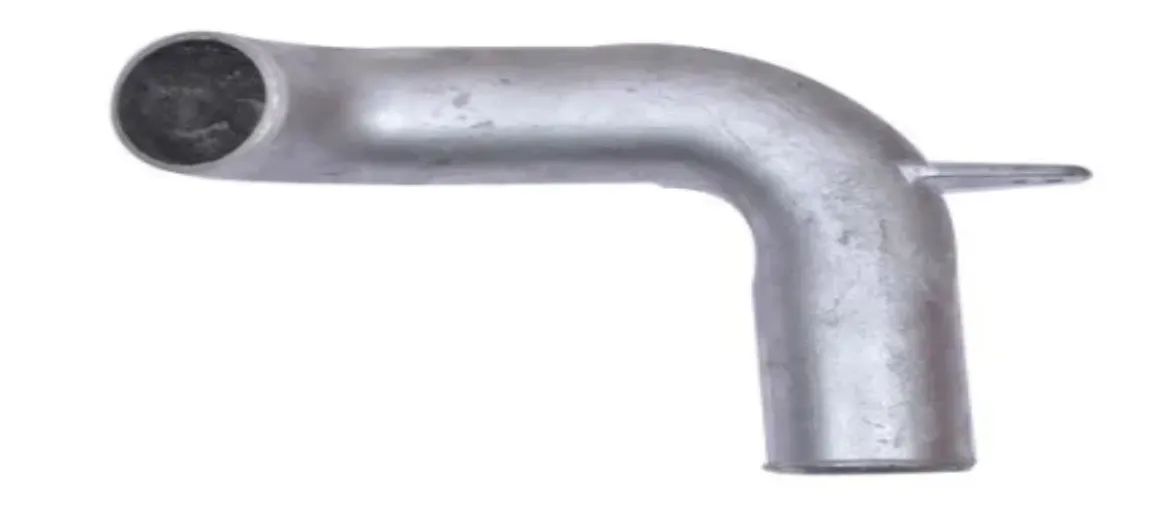
Издувна цев од ливења под притиском
Ксиамен Хонгиу Интеллигент Тецхнологи Цо., Лтд. специјализована је за истраживање и развој по мери, као и за масовну производњу издувних цеви за ливење под притиском. Као одговор на уобичајене проблеме традиционалних заварених издувних цеви, као што су пуцање и цурење ваздуха, усвајамо интегрисани процес ливења под високим притиском како бисмо обезбедили металне компоненте за издувне системе различитих модела возила са поузданијим заптивање и дужим животним веком. Такође подржавамо прилагођавање на основу цртежа и узорака.
Пошаљи упит
Опис производа
Увод у производ
ливена издувна цев је главна метална компонента за скретање протока у издувном систему возила, која повезује издувни крај мотора са системом за смањење буке средњег и задњег дела. Он је одговоран за испуштање издувних гасова и пуферовање за смањење буке. Користимо интегрисани процес ливења под високим притиском да елиминишемо слабе тачке у структури кроз шавове за заваривање, обезбеђујући пакете решења за издувне цеви високе чврстоће и високе чврстоће за путничке аутомобиле, теренска возила и модификована возила. У поређењу са традиционалним процесом заваривања закривљених цеви са више сегмената, интегрисана структура за ливење под притиском има суштинско побољшање конзистентности производа и дугорочне поузданости. Наши производи су верификовани кроз године стварне инсталације возила и стабилно раде у различитим тешким условима. Укупна чврстоћа ливене издувне цеви аутомобила је 30% већа од оне завареног цевовода, а повратни отпор издувних гасова је мањи, што ефективно продужава радни век целог издувног система возила.
Продуцт Хигхлигхтс
1. Интегрисана структура ливења под притиском у потпуности елиминише пукотине у заваривању
Издувна цев аутомобила ливена под притиском је направљена ливењем под високим притиском, што резултира телом вентила без икаквих заварених шавова. Тиме се избегава проблем кртости материјала у зони топлотног утицаја изазваног завареним спојевима. Канали за проток, монтажна седишта и интерфејси су интегрисани током процеса ливења под притиском. Даље захтева само малу количину фине обраде. Током масовне производње, одступање величине сваког комада може се контролисати унутар ±0,1 мм. Унутрашњи канали протока издувних цеви за ливење под притиском су глатки без ожиљака од завара, а повратни отпор издувних гасова је приближно 15% мањи од оног код традиционалних заварених цевовода.
2. Прецизно заптивање прирубнице, без цурења на интерфејсу
Цурење интерфејса издувне цеви је најчешћа тачка квара. Издувна прирубница коју нудимо ливењем под притиском направљена је кроз интегрисано ливење под притиском, а затим ЦНЦ прецизну обраду. Равност површине заптивања се контролише унутар 0,03 мм. У комбинацији са графитном заптивком отпорном на високе температуре, може одржавати притисак 30 секунди на 0,35 МПа без пада притиска. Интегрисана ливена прирубница се неће деформисати услед топлоте заваривања и неће имати проблема са савијањем површине заптивке и цурењем током дуготрајне употребе.
3. Отпорност на температуру и отпорност на корозију, дужи радни век
Подлога тела вентила је направљена од легуре алуминијума високе чврстоће ливеног под притиском, а површина је третирана високотемпературним прашкастим премазом. Дуготрајна радна температура може да достигне 550 ℃. Прикључак репног дела је упарен са издувном цеви од нерђајућег челика. У кишним, снежним и сланим окружењима, његова отпорност на корозију је много боља од обичних цевовода од угљеничног челика. Тест неутралног сланог спреја траје 720 сати без рђе, а радни век возила се може синхронизовати са возилом.
4. Компатибилност са више модела и богато искуство прилагођавања
Шасија теренских возила је подвргнута тешким условима, са великим ходом вешања и честим ударима. Издувни систем таквих возила захтева високу отпорност на ударце. Развили смо више шема за прављење калупа за задње издувне системе теренских возила као што је Јееп ЈК Цат Бацк Екхауст, и упознати смо са распоредом шасије и прилазним угловима. Током фазе пројектовања прилагођавамо позиције цеви према шеми са најмањим ризиком од удара. Током фазе пројектовања, подићи ћемо најнижу тачку цевовода да буде изнад 220 мм од тла, чиме се значајно смањује ризик од удара дна. За модификована и унапређена возила, можемо да сарађујемо са брендовима као што су Ванце и Хинес Екхауст како бисмо обезбедили одговарајуће спецификације, развили одговарајуће спојеве прирубница ливених под притиском и подржали површинске третмане као што су полирање и црни титанијумски премаз.
Техничке спецификације
| Пројекат | Опис параметра |
| Назив производа | Издувна цев од ливења под притиском |
| Основни процес | Ливење под високим притиском, ЦНЦ прецизна обрада, површинска обрада |
| Опциони материјали | АДЦ12 ливена алуминијумска легура, 304 нерђајући челик |
| Образац интерфејса | Прирубница/стезаљка веза, прилагодљива према цртежима |
| Радна температура | Дуготрајно 550 ℃, вршно краткорочно 700 ℃ |
| Перформансе заптивања | Задржавање притиска од 0,35 МПа 30 секунди, пад притиска ≤ 0,002 МПа |
| Површинска обрада | Електрофоретски премаз за фарбање спрејом на високим температурама, полирање, црни титанијумски премаз |
| Документи о испоруци | Извештај о материјалу, извештај о детекцији квара, записник о испитивању непропусности |
Напомена: Горе наведене су опште референтне спецификације. Коначни параметри ће бити засновани на потврђеним цртежима склопа возила које сте дали. За посебне услове, молимо вас да комуницирате унапред и завршите верификацију ометања склопа возила пре ослобађања калупа.
Контрола квалитета: Свака серија је следљива.
Свака серија сировина се чува са сертификатима материјала; узорци ливених узорака узорковани су за рендгенску детекцију грешака ради провере унутрашњих дефеката; након обраде врши се потпуна провера равности површине прирубнице; сваки готов производ се подвргава испитивању херметичности и сви неусаглашени производи неће бити пуштени у промет. Као професионални произвођач издувних цеви, успоставили смо систем следљивости серије, са записима од топљења, ливења под притиском до инспекције финалног производа на сваком кораку. Након што се потврди да је први комад квалификован, може се покренути серијска производња. Стопа узорковања за масовну производњу није мања од 5% како би се осигурала конзистентност између масовне производње и узорка.
Процес сарадње при прилагођавању
1. Захтевајте везу: Примите своје цртеже, дигиталне моделе или узорке и потврдите спецификације интерфејса и захтеве за инсталацију
2. Инжењерска процена: Проверити изводљивост ливења под притиском и ризик од сметњи у монтажи возила и дати решење и понуду
3. Развој калупа: Прилагодите калуп за ливење под притиском, довршите пробни калуп и модификујте
4. Производња узорка: Направите први комад, завршите тестове величине и херметичности и доставите на потврду
5. Верификација склопа возила: Потврдите да нема сметњи или резонантне ненормалне буке у стварној инсталацији возила
6. Серијска производња: Након проласка верификације, започните масовну производњу и спроведите инспекцију квалитета целог процеса
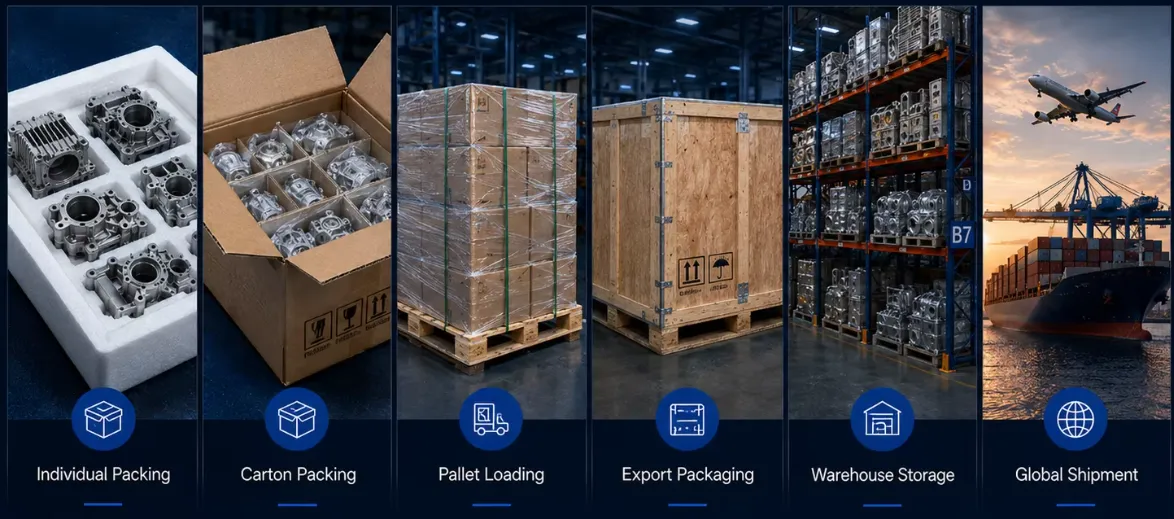
7. Инспекција и достава: Након што је коначна инспекција квалификована, паковање за отпрему и истовремено испорука материјала за инспекцију
Зашто изабрати нас?
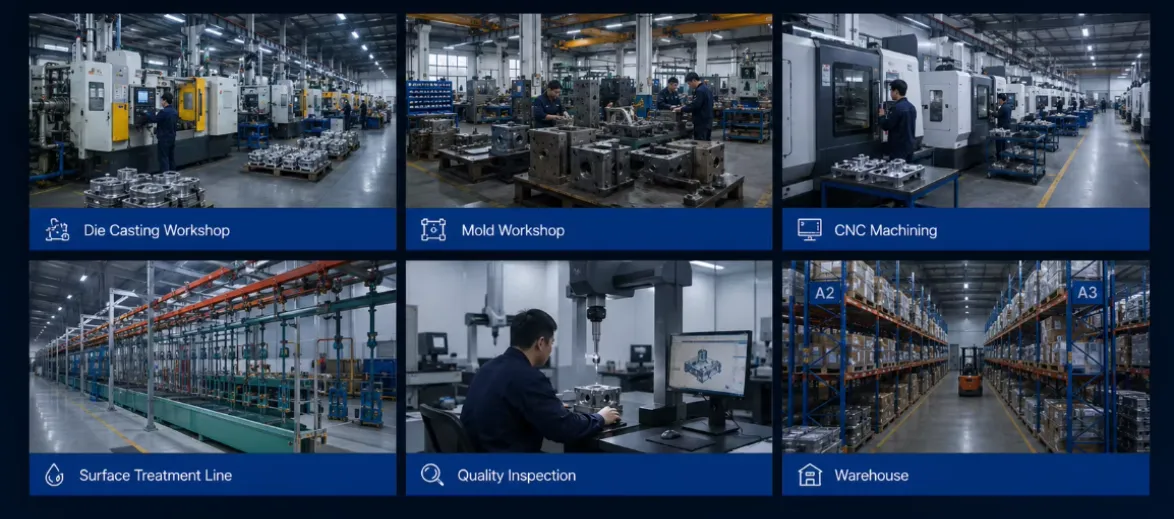
Од развоја калупа, ливења под притиском, ЦНЦ прецизне обраде до финалног тестирања гасне непропусности, цела производна линија је завршена у затвореном кругу унутар исте фабрике, са основним процесима који нису ангажовани на спољним пословима. Пре пуштања калупа, спроводимо симулацију тока калупа за ливење под притиском како бисмо унапред предвидели унутрашње дефекте као што су шупљине скупљања и хладни затварачи, избегавајући губљење времена због поновљених модификација калупа. Као поуздани добављачи издувних цеви, упознати смо са захтевима тржишта за избегавање дизајна и модификација шасије теренских возила. Свака серија производа долази са извештајима о детекцији рендгенских грешака и записима о непропусности гаса, који подржавају верификацију узорака малих серија пре повећања производње. Наша издувна цев за ливење под притиском извезена је у многе земље Северне Америке и југоисточне Азије. Поздрављамо вас да пошаљете цртеже и даћемо повратне информације о резултатима процене што је пре могуће.
ФАК
Како могу добити прецизну понуду делова?
Можемо да обезбедимо тачну понуду на основу ваших 2Д/3Д цртежа (СТЕП/ИГС/ПДФ), материјала, количине, толеранције, обраде површине и захтева за испоруку.
Могу ли даљински пратити напредак производње?
Да. Након потврде поруџбине, обезбедићемо детаљан план производње и послати недељни извештај о напретку, укључујући стварне фотографије и видео записе.
Која испитивања ће бити спроведена на готовој издувној цеви?
Сваки готов производ се подвргава испитивању непропусности (са притиском од 0,35 МПа који се одржава 30 секунди) и свеобухватној инспекцији кључних димензија. Сировине се пропорционално узоркују за рендгенску детекцију грешака како би се провериле унутрашње рупе за ваздух, обезбеђујући да неће доћи до цурења ваздуха након склапања.
Да ли прихватате мале серије пробних налога?
Након потврде техничког решења и верификације првог узорка за утовар, можемо прихватити мале пробне поруџбине како бисмо вам помогли да прво проверите ефекат утовара пре него што проширите производњу.
Могу ли да одштампам свој лого на производу?
Да. Молимо вас да нас званично обавестите пре производње и прво потврдите дизајн на основу наших узорака.
Да ли нудите подршку дизајну или ДФМ анализу?
Да. Наши инжењери пружају повратне информације ДФМ-а (Дизајн за производњу) како би оптимизовали дизајн делова, смањили трошкове и побољшали могућност обликовања.
Повезана категорија
ливење алуминијума под притиском
Ливење под притиском од легуре цинка
ливење под притиском у хладној комори
ливење под притиском у врућој комори
Пошаљи упит
Слободно пошаљите свој упит у форму испод. Одговорићемо вам у року од 24 сата.