- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Кућа
>
Производи > Дие Цастинг > Ливење под притиском од легуре цинка > Пропелер носача лежаја ливењем под притиском



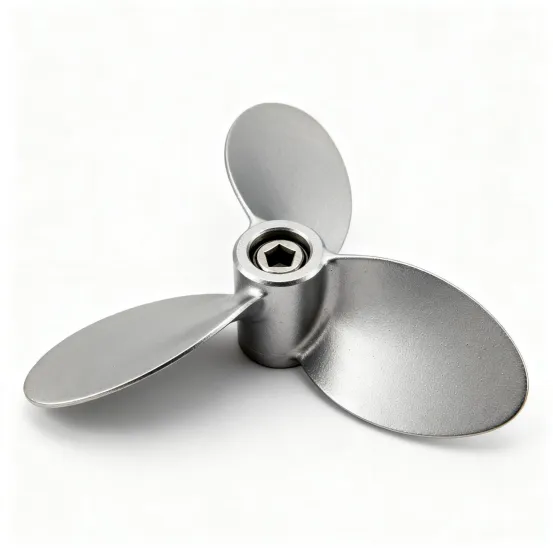
Пропелер носача лежаја ливењем под притиском
Ксиамен Хонгиу Интеллигент Тецхнологи Цо.Лтд. фокусира се на РД и масовну производњу прецизних ливења под притиском. Његов основни производ за пропелер носача лежаја ливења под притиском широко се примењује на дронове, моделе бродова и опрему мале снаге. Са интегрисаном технологијом ливења под високим притиском, производ има високу структурну чврстоћу и стабилну динамичку равнотежу. Подржавамо прилагођени развој заснован на цртежима и обезбеђујемо комплетну документацију о инспекцији како бисмо задовољили потребе серије домаћих и иностраних произвођача електричне опреме.
Пошаљи упит
Опис производа
Опис производа
Пропелер носача ливених лежајева је основна компонента погона у малим енергетским системима. Седиште за монтажу лежајева и база пропелера су интегрално изливени у бланко ливењем под високим притиском и завршени прецизном машинском обрадом, динамичком калибрацијом баланса и површинском обрадом. У поређењу са склопљеним структурама, интегрисани пропелер носача лежаја ливеног под притиском елиминише везу између седишта и тела пропелера, пружа већу коаксијалност трчања и мање је склон попуштању и померању након дуготрајне употребе. Угао ножа и спецификација седишта лежајева могу се подесити да одговарају различитим захтевима излазне снаге.
Карактеристике перформанси
1.Интегрисана структура ливења под притиском за побољшану стабилност трчања
Пропелери носача лежајева издржавају континуирану центрифугалну силу и наизменична оптерећења током рада велике брзине. Структурна коаксијалност директно утиче на ефикасност излазне снаге и буку при раду. Интегрисано ливење под притиском елиминише акумулацију толеранције при монтажи, смањујући ризик од отпуштања седишта и ексцентричности пропелера на извору. Формиран у једном удару ливењем под високим притиском, производ има густу унутрашњу структуру и стабилнију динамичку равнотежу, погодан за дуготрајан рад у условима велике брзине.
2. Опције материјала са више спецификација за различите сценарије напајања
У поређењу са традиционалним решењима подељених пропелера, интегрисана структура ливења под притиском постиже бољу равнотежу између лаганог дизајна и чврстоће структуре. Материјал балансира високу чврстоћу, малу тежину и отпорност на корозију, прилагодљив за дронове, моделе бродова и малу навигацијску опрему. Подржавамо прилагођавање количине сечива, отвора за уградњу и величине седишта лежајева и можемо да интегришемо жлебове за заптивање и ребра за ојачање према потреби да би се задовољили захтеви за монтажу и перформансе различите опреме.
3.Пре динамички преглед баланса за смањење трошкова прилагођавања масовне производње
Све структурне шеме пролазе кроз прелиминарну инжењерску процену како би се предвидели потенцијални проблеми као што су деформација ливења под притиском, одступање динамичке равнотеже и грешка коаксијалности лежишта лежаја, смањујући накнадне трошкове прилагођавања масовне производње у фази пројектовања. Пропелер носача лежаја за ливење под притиском у потпуности узима у обзир простор за монтажу електроенергетског система и радне параметре у почетној фази пројектовања. Угао сечива и положај уградње лежајева могу се прилагодити прилагодљиво према комплетним параметрима машине купаца.
Параметри материјала Техничке спецификације
| Пројекат | Опис параметра |
| Назив производа | Пропелер носача лежаја ливењем под притиском |
| Основни процес | Ливење под високим притиском, прецизна обрада, калибрација динамичке равнотеже, површински третман против корозије |
| Опциони медицински материјали | АДЦ12 алуминијумска легура, А380 легура алуминијума, легура цинка Замак3 (може се изабрати на основу нивоа оптерећења, захтева брзине и сценарија против корозије) |
| Структурна форма | Интегрисани тип лежишта лежаја, подржава прилагођавање броја ножева, величине отвора за уградњу и спецификације положаја лежаја |
| Захтеви за перформансе | Тест димензионалне тачности, тест динамичке равнотеже, тест тврдоће, у складу са општим индустријским стандардима |
| Документи о испоруци | Сертификат материјала, извештај о инспекцији серије, доступан на захтев |
| Сервице Моде | ОДМ/ОЕМ прилагођавање, масовна производња, подршка за мале серије узорака |
Напомена: Горе наведени су општи референтни параметри. Коначни индикатори подлежу цртежима које је потврдио купац. За посебне захтеве за брзину и услове рада, молимо да нас контактирате унапред ради прелиминарне процене изводљивости процеса.
ливење под притиском Прилагођавање калупа
Као професионални произвођач ливених пропелера, ми оптимизујемо систем затварања калупа и дизајн прелива за захтеве динамичке равнотеже пропелера како бисмо обезбедили уједначену структуру празнине. Након ливења под притиском, вршимо уклањање ивица, прецизно бушење лежишта лежаја, профилисање сечива и калибрацију динамичке равнотеже у низу да бисмо уклонили заостале неравнине и обезбедили коаксијалност лежишта лежаја и тачност динамичке равнотеже пропелера. Већина обичних произвођача ливења под притиском фокусира се само на димензије изгледа. За пропелере носача лежајева, ми придајемо већи значај унутрашњој густини структуре и конзистентности динамичке равнотеже, и узимамо верификацију динамичке равнотеже као стандардни процес да бисмо избегли ризик од вибрација у раду из извора производње.
Управљање квалитетом пуне везе
Као пратећи произвођачи лежајева у области прецизног ливења под притиском, успоставили смо стандард контроле квалитета пуне везе. Проверавамо оцене материјала и чувамо оригиналне сертификате материјала у улазној фази, спроводимо детекцију грешака узорковања на празним деловима ливења како бисмо проверили унутрашње дефекте ливења, вршимо верификацију седишта лежајева у пуној димензији након машинске обраде и вршимо динамичку калибрацију баланса и проверу изгледа на готовим производима један по један. Радионица је опремљена инструментима за мерење слике, тестерима за динамичку равнотежу и специјалним алатима за обављање свих инспекција, а сви записи се архивирају по серијама. Поред инспекције димензија, фокусирамо се на проверу коаксијалности положаја уградње лежајева и храпавости површине како бисмо елиминисали проблеме са заглављивањем склопа. Разумемо важност следљивости компоненти за ревизије пројеката у иностранству. Сви прилагођени пројекти морају завршити потврду првог артикла пре него што почне масовна производња.
Водич за одабир
У фази избора потребно је да потврдите област примене, параметре снаге, монтажне димензије, спецификације лежајева и брзину рада. Препоручује се одабир свеобухватно комбинованих са измереним индикаторима учинка. Различита опрема за напајање има различите захтеве за структуру пропелера. Мала опрема за снимање из ваздуха и инспекцију је веома осетљива на тежину и захтева стабилан рад и ниску буку. Три кључна индикатора треба да буду фокусирана на: тачност динамичке равнотеже, ефикасност потиска и конзистентност тежине, како би се избегле флуктуације перформанси опреме узроковане разликама у појединачним производима.
За мале аерофотографије и опрему за инспекцију, важе спецификације пропелера дронова. Производ се фокусира на лагани дизајн са малом буком. Профил лопатице је оптимизован динамиком флуида како би се обезбедио потисак уз смањење отпора ветра при вожњи, што је погодно за дуготрајност дронова. Свака серија готових производа се калибрише један по један професионалним тестерима динамичке равнотеже, са стабилном прецизношћу која достиже оцену Г2,5. Девијација ефикасности потиска је ≤3% при номиналној брзини, одступање тежине једног пропелера се контролише унутар ±0,5г, а профил лопатице је верификован координатном мерном машином, која ефикасно смањује подрхтавање узроковано толеранцијом монтаже и побољшава стабилност лета.
За опрему високог потиска, главни пропелери са ваздушним завртњем, одговарајући пропелери носећих лежајева захтевају већу структурну чврстоћу и отпорност на замор. Снага везе између сечива и лежишта лежаја је основни индикатор, а такође треба узети у обзир век трајања конструкције на замор при дуготрајном раду великом брзином. Конструкција пролази 10^7 циклуса симулације наизменичног оптерећења без пукотина и трајних деформација. Уједначеност дебљине зида калупа за ливење под притиском контролише се унутар ±0,05 мм. Серијско узорковање верификује унутрашњу порозност путем рендгенске детекције грешака, са индикаторима нижим од општих индустријских стандарда. Такви производи обично одговарају лежајевима већих димензија. Можемо оптимизовати локалну дебљину зида и распоред ребара за ојачавање лежишта лежаја у складу са нивоима оптерећења како бисмо обезбедили дугорочну поузданост рада у условима високог оптерећења.
Опис дизајна лежишта лежајева
Дизајн лежишта лежајева је срж прилагодљивости производа, који директно одређује тачност уградње лежајева, стабилност у раду и укупан радни век. Технологија обраде и стандарди инспекције су усклађени у фази пројектовања како би се осигурала тачност готовог производа која се може контролисати. Стандардни положаји за уградњу лежајева за ливење под притиском су компатибилни са конвенционалним кугличним лежајевима са дубоким жљебовима. Монтажна референтна површина се обрађује прецизном машинском обрадом. Све унутрашње рупе лежишта лежајева се обрађују прецизним бушењем један по један. Након завршетка, коаксијалност се проверава координатном мерном машином, са толеранцијом која се стабилно контролише унутар φ0,02мм. Равност референтне површине за монтажу је ≤0,015 мм и храпавост површине Ра≤0,8 μм, што може у потпуности да стане на спољни прстен лежајева и смањи ексцентрично хабање и ненормалну буку током рада при великим брзинама.
Стандардна толеранција уградње лежаја се стриктно примењује у складу са ИСО индустријским стандардима, са основном отвором који се уклапа по подразумеваној вредности. Толеранција и структура жлебова за заптивање се такође могу подесити по потреби како би се прилагодили различитим нивоима заштите и радним условима, испуњавајући посебне захтеве за монтажу као што су отпорност на прашину и воду. За сценарије велике брзине и великог оптерећења, можемо подесити зону толеранције унутрашње рупе и интерференцију како бисмо избегли клизање спољашњег прстена током рада лежаја.
Опис прилагодљивости одржавања
Лежајеви су хабајући делови у електроенергетским системима. Погодност растављања директно утиче на рад опреме и трошкове одржавања и ефикасност поправке кварова. У потпуности узимамо у обзир прилагодљивост алата у сценаријима одржавања терминала у фази дизајна производа, а за рутинско одржавање није потребан посебан прилагођени алат. За свакодневно одржавање, дизајн лежишта лежаја је компатибилан са општим алатима за демонтажу извлакача лежајева. Стандардни степен напрезања резервисан је на спољном прстену лежаја. Сила је уједначена током растављања и неће огребати унутрашњу рупу лежишта лежаја и референтну површину за монтажу. Након 500 циклуса симулационог теста демонтаже, стопа задржавања тачности унутрашње рупе лежишта лежаја и референтне површине је ≥98%. Неће бити неповратног слабљења тачности услед рутинског растављања, што ефикасно штити тачност основе кућишта и продужава укупан век трајања производа.
За опрему за погон точкова и сценарије погонске јединице монтиране на возило, структура за монтажу производа је такође компатибилна са радним простором извлакача лежајева точка. Довољна маргина операције демонтаже је резервисана око прирубнице за монтажу, прилагођавајући се удаљености отварања чељусти и ходу конвенционалних извлакача лежајева возила. Одржавање се може завршити без додатних структурних модификација, испуњавајући захтеве свакодневног одржавања и демонтаже погонских јединица монтираних на возило.
Прилагођени процес испоруке
1. Пријем података: Примајте 2Д цртеже, 3Д моделе или физичке узорке од купаца и прикупљајте информације о пројекту као што су материјални захтеви, индикатори снаге и количина куповине
2. Процена процеса: Процена изводљивости ливења под притиском, идентификовање потенцијалних ризика као што су проблеми са динамичким балансом и давање прелиминарних решења и цитата
3.Молд РД: Прилагодите калупе за ливење под притиском за одговарајуће производе, комплетно отклањање грешака и оптимизација пробног калупа
4. Пробна производња узорка: Направите прву серију узорака, комплетне тестове перформанси димензија и динамичке равнотеже и доставите купцима на потврду
5. Масовна производња: Започните масовну производњу након потврде узорка, имплементирајте контролу квалитета пуног процеса
6.Инспекција Испорука: Завршите завршну инспекцију, спакујте по потреби, договорите логистичку испоруку и истовремено доставите релевантна документа за инспекцију
Зашто изабрати нас
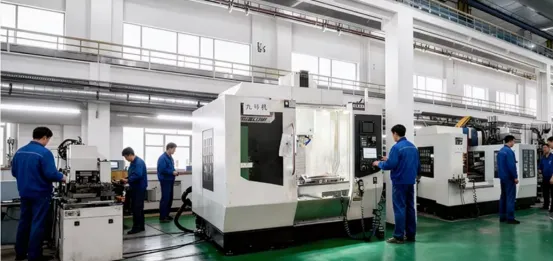
Имамо независне радионице за обраду калупа и производне радионице за ливење под притиском. Сви основни процеси од калупа РД, ливења под притиском, прецизне машинске обраде до инспекције готовог производа се завршавају у кући без ангажовања спољних сарадника, омогућавајући стабилну контролу циклуса испоруке и доследност квалитета. Наш тим има вишегодишње искуство у пројектима ливења под притиском и упознат је са стандардима ревизије ланца снабдевања у иностранству. По пријему цртежа, спроводимо анализу симулације ливења под притиском како бисмо проактивно идентификовали ризике производње као што су шупљине скупљања, деформације и одступања динамичке равнотеже, и истовремено обезбедили решења за оптимизацију структуре.
Подржан могућностима управљања производњом са пуном везом, наш основни производ Пропелер носача лежаја од ливења под притиском одговара различитим пројектима прилагођавања опреме за напајање у иностранству. Подржавамо и узорковање малих серија и спајање великих поруџбина. Добродошли да пошаљете цртеже за процену пројекта и израду прототипа.
ФАК
Које површинске обраде су доступне за овај пропелер носача лежаја?
Пасивација, пескарење, елоксирање и премазивање прахом, које се бирају према потребама отпорности на корозију и хабање.
Које стандардне величине лежаја одговара производу?
Стандардно за кугличне лежајеве серије 60 и 62, величина отвора се може прилагодити према одређеном моделу лежаја.
Да ли се количина, угао и профил сечива могу прилагодити?
Да, доступна су 2–4 лопатица, подесива према захтевима за потисак, брзину и буку.
Можете ли да пружите посебне извештаје о испитивању као што је тест сланог спреја?
Да, слани спреј, извештаји о веку замора и ефикасности потиска доступни су са подацима који се могу пратити.
Колика је цена калупа и време испоруке узорка за нови алат?
15–20 дана за стандардне структуре. Трошкови калупа зависе од сложености, враћају се за велике поруџбине.
Да ли подржавате неутрално или прилагођено паковање?
Да, доступна су и неутрална безбрендирана и прилагођена маркирана амбалажа.
Које методе испоруке и трговинске услове подржавате?
Доступни ЕКСВ, ФОБ, ЦИФ. Поморски транспорт, ваздушни транспорт, међународни експрес, прихватите именованог шпедитера.
Које предности имају ливени пропелери у односу на бризгане?
Већа чврстоћа, боља отпорност на деформације и топлоту, стабилнија динамичка равнотежа при великој брзини, дужи радни век.
Можемо ли прво добити узорке за тестирање на возилу?
Да, узорци залиха или прилагођени прототипови доступни за тестирање пре масовне производње.
Повезана категорија
ливење алуминијума под притиском
Ливење под притиском од легуре цинка
ливење под притиском у хладној комори
ливење под притиском у врућој комори
Пошаљи упит
Слободно пошаљите свој упит у форму испод. Одговорићемо вам у року од 24 сата.