- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Кућа
>
Производи > Дие Цастинг > ливење алуминијума под притиском > Тело пумпе за ливење под притиском



Тело пумпе за ливење под притиском
Ксиамен Хонгиу Интеллигент Тецхнологи Цо., Лтд. је у стању да заврши дизајн калупа, обраду и испоруку тела пумпи. Тело пумпе за ливење под притиском, као компонента за ношење течне опреме на возилима, има посебне мере контроле процеса за цурење вибрација и средњи ризик од корозије. Ослањајући се на комплетну опрему за обраду унутар фабрике, прилагођена обрада се може извршити на основу цртежа или физичких узорака. Можете послати е-пошту да затражите узорке и комплетан технички материјал.
Пошаљи упит
Опис производа
Ксиамен Хонгиу Интеллигент Тецхнологи Цо., Лтд. специјализована је за обраду и производњу тела пумпи од ливеног под притиском. Тело пумпе за ливење под притиском је основна носива компонента склопа пумпе, одговорна за преусмеравање медија и позиционирање склопа компоненти. У потпуности покривамо све процесе од развоја калупа до инспекције готовог производа и можемо се прилагодити различитим условима монтаже опреме монтиране на возило.
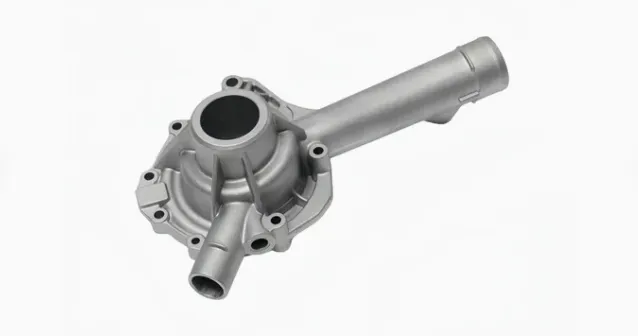
Основно објашњење производа
Метално тело пумпе служи као спољна основа пумпе за флуид, са унутрашњим формираним каналима протока и резервисаним референтним позицијама склопа, који се користе за смештај унутрашњих компоненти као што су импелери и заптивке, постижући физичку изолацију између спољашњег окружења и транспортованог медија. Ова компонента непрекидно издржава унутрашњи притисак медијума и наизменична вибрацијска оптерећења изазвана радом возила. Величина и тачност положаја компоненте директно одређују укупну радну стабилност склопа пумпе. Може се прилагодити пумпама расхладне течности, пумпама за испоруку горива и другој опреми за течност.
Основне перформансе производа
1. Структурне перформансе против вибрација
Током ране фазе конструкцијског дизајна, произвођач кућишта пумпе оптимизује прелазну област дебљине зида кућишта да би елиминисао тачке концентрације напона. Шкољка може проћи тест поузданости континуираних високофреквентних вибрација, а након теста нема пуцања или средњег цурења. Референтна површина кућишта за инсталацију је строго контролисана за тачност равни како би се осигурала коаксијалност унутрашњих компоненти и смањило абнормално хабање током дуготрајног рада. У условима високих вибрација, распоред арматуре шкољке може се додатно ојачати подешавањем распореда ребара шкољке.
2. Перформансе процеса формирања
Алуминијумско ливење под притиском може постићи интегрисано обликовање сложених унутрашњих шупљина, елиминишући структуру заваривања склопа шкољке. Процес ливења под притиском може смањити вероватноћу унутрашњих рупа за ваздух у бланку, избегавајући ризик од цурења у условима лежаја под високим притиском. Празни део за ливење под притиском је резервисан са разумним додатком обраде, а накнадни ЦНЦ изводи само фину обраду на површини заптивке и монтажним рупама, смањујући укупно време обраде. Сложени канали протока не морају бити подељени на више делова за монтажу, ефикасно избегавајући кумулативне толеранције узроковане склапањем више компоненти, а у поређењу са завареним омотачем, такође може смањити ризик од отказивања завара.
3.Стандардизована инспекција процеса
Произвођач ливења под притиском поставља фиксне инспекцијске чворове за сваки процес. Након што је бланко завршен, врши се прва контрола комада у пуној величини; полупроизводи се спроводе инспекције узорковања непропусности на основу серије; сви готови производи су завршени са 100% тестовима притиска пре испоруке. Свака серија задржава оригиналне тестне податке са бројевима серије које можете да прегледате. Сва опрема за мерење детекције подлеже редовној калибрацији како би се обезбедио објективан и ефикасан излаз резултата детекције.
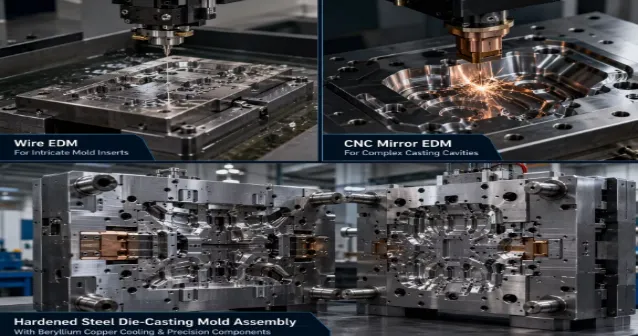
4. Референца за избор радних услова
Тело аутомобилске пумпе може да се прилагоди радном окружењу са честим температурним колебањима током рада возила. Шкољка се може третирати пасивизацијом или прскањем за заштиту од корозије, испуњавајући захтеве за отпорност на корозију на отвореном. Подлога од легуре алуминијума има средњу границу употребе. Уколико ваш пројекат укључује посебне транспортне медије са јаком корозијом, молимо вас да нас унапред обавестите и ми ћемо извршити процену материјала и алтернативних решења за површинску обраду.
Листа техничких параметара
| Пројекат | Опис параметра |
| Назив производа | Тело пумпе за ливење под притиском |
| Процес обликовања | Ливење под високим притиском, ЦНЦ прецизна обрада, површинска антикорозивна обрада |
| Опциони материјали | АДЦ12, А380 алуминијумска легура, прилагођавање материјала је подржано |
| Применљива температура | -40℃ до 130℃ |
| Индикатор непропусности ваздуха | Нема цурења након одржавања притиска на 0,5 МПа током 40 секунди |
| Критичне толеранције | Равност површине уградње 0,03 мм, толеранција положаја рупе ±0,04 мм |
| Метод прилагођавања | Подржани су цртежи дизајна, прилагођавање физичких узорака, производња узорака |
Напомена: Горња табела представља опште референтне параметре. Стварни показатељи ће се заснивати на техничкој документацији коју су потврдиле обе стране; АДЦ12 и А380 легуре алуминијума нису погодне за јаке корозивне медије. У екстремним условима рада може се покренути посебна процена процеса.
Сценарио пада кућишта пумпе монтиране на возило
Кућиште аутомобилске пумпе ливено под притиском углавном се користи у склоповима за хлађење возила и испоруку горива, погодно за пумпе за циркулацију расхладне течности и пумпе за гориво ниског притиска путничких аутомобила и лаких комерцијалних возила. Имамо више серија одговарајућих пројеката за извоз стамбених објеката, са комплетним архивираним верзијама цртежа и потпуним извештајима о тестирању.
Достава узорака и паковања
Обрада узорака тела пумпе за ливење под притиском заштићена је од рђе након обраде. Изолован је пеном и капсулиран у тврду картонску кутију како би се избегло оштећење прецизно обрађених површина током транспорта. Узорак има фиксни циклус обраде, а повезани трошкови узорка могу се потврдити путем е-поште. Уз узорак су приложени сертификати о материјалу и документи о испитивању непропусности; за пакетне поруџбине, биће испоручен према логистичком каналу који наведете, а комплетан сет ваучера за отпрему ће бити истовремено пренет.
Цустом Пројецт Цооператион Процесс
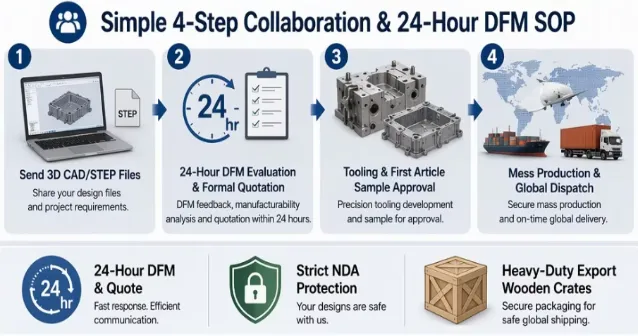
1. Прикупљање захтева: Примите цртеже и физичке узорке које сте дали, потврдите услове рада, транспортни медијум, толеранције и информације о процењеној количини поруџбине.
2. Процена процеса: Инжењери завршавају ДФМ анализу процеса и излазе документ процене процеса и понуду пројекта у року од 4 радна дана; посебна процена за екстремне услове рада имаће одговарајуће продужење циклуса.
3. Производња калупа: Након потврде шеме, започните обраду калупа. Стандардни циклус је 22 дана, а напредак чворова обраде калупа биће ажуриран синхроно.
4. Испитивање узорака и узорковање: Након што је калуп завршен, извршите тестирање узорка, направите Т1 узорке и довршите комплетан сет тестирања пројекта.
5. Испорука узорака: Шаљу се квалификовани узорци, праћени комплетним записима о тестирању, који подржавају поновну инспекцију од стране институција треће стране.
6. Подешавање шеме: Примите повратне информације од тестирања узорка и извршите поправку калупа, подешавање параметара процеса по потреби.
7. Масовна производња: Након што се потврди да узорак нема грешке, започните масовну производњу и редовно синхронизујте напредак производње.
8. Инспекција и испорука: Након што су сви процеси откривања готових производа завршени, они се пакују и отпремају, а одговарајући пакет техничке документације ће бити пренет.
Зашто изабрати нас?
Имамо дугогодишње практично искуство у обради тела пумпе за ливење под притиском. Наша фабрика је опремљена јединицама за ливење под притиском, ЦНЦ центрима за обраду и комплетним комплетом опреме за физичко и хемијско испитивање. Тело пумпе за ливење под притиском, од развоја калупа до инспекције готовог производа, све је завршено у фабрици, без ангажовања подизвођача. Користећи искуство стечено из сличних пројеката у прошлости, можемо идентификовати потенцијалне ризике на структурном и материјалном нивоу у раној фази пројекта, смањујући потребу за поновљеним прилагођавањима. Свака серија производа садржи комплетне извештаје о материјалу и записе о испитивању непропусности, што олакшава преглед пројекта и следљивост. Производ ужива гаранцију од 12 месеци. За проблеме узроковане грешкама у производном процесу, ми ћемо сносити трошкове прераде; штете узроковане грешкама у монтажи или неправилним одабиром медија нису покривене гаранцијом. Ако имате пројектне намере, можете послати е-пошту. Можемо организовати узорке за вас и сарађивати на промовисању имплементације пројекта.
ФАК
Која је ово врста пумпе (вода, уље, хемикалије, употреба у аутомобилима)?
Ово ливено кућиште је посебно дизајнирано за апликације аутомобилских пумпи за уље и није погодно за хемијске течности без додатних решења за премазивање.
Зашто је ливење под притиском изабрано уместо ливења у песак у производњи пумпи?
Ливење под притиском омогућава прецизније толеранције величине, бољу завршну обраду и стабилну конзистентност серије, са краћим циклусима испоруке, што га чини идеалним за масовну производњу компактних кућишта аутомобилских пумпи.
Како спречити дефекте као што су отвори за ваздух и цурење?
Оптимизујемо систем затварања, контролишемо параметре убризгавања и користимо технологију вакуумског ливења под притиском. Истовремено ће се спроводити строга испитивања притиска како би се елиминисао ризик од цурења.
Које информације и формате датотека треба да наведете да бисте добили понуду?
Молимо да доставите 3Д ЦАД датотеке у СТЕП, СТП, ИГС или Кс_Т форматима, као и 2Д цртеже у ПДФ или ДВГ формату са специфичним толеранцијама, завршном обрадом површине и захтевима материјала. Ако немате ЦАД модел, детаљни узорци или скице концепта са кључним димензијама такође се могу прихватити.
Да ли се током отпреме могу обезбедити извештаји о испитивању и сертификати о материјалу?
На захтев се могу доставити одговарајући извештаји.
Како обично пакујете производе?
Можемо да обезбедимо паковање према вашим захтевима. Производи са високим захтевима за изглед биће појединачно упаковани у пластичну кутију, а на крају испоручени у картонску или дрвену кутију.
Повезана категорија
ливење алуминијума под притиском
Ливење под притиском од легуре цинка
ливење под притиском у хладној комори
ливење под притиском у врућој комори
Пошаљи упит
Слободно пошаљите свој упит у форму испод. Одговорићемо вам у року од 24 сата.